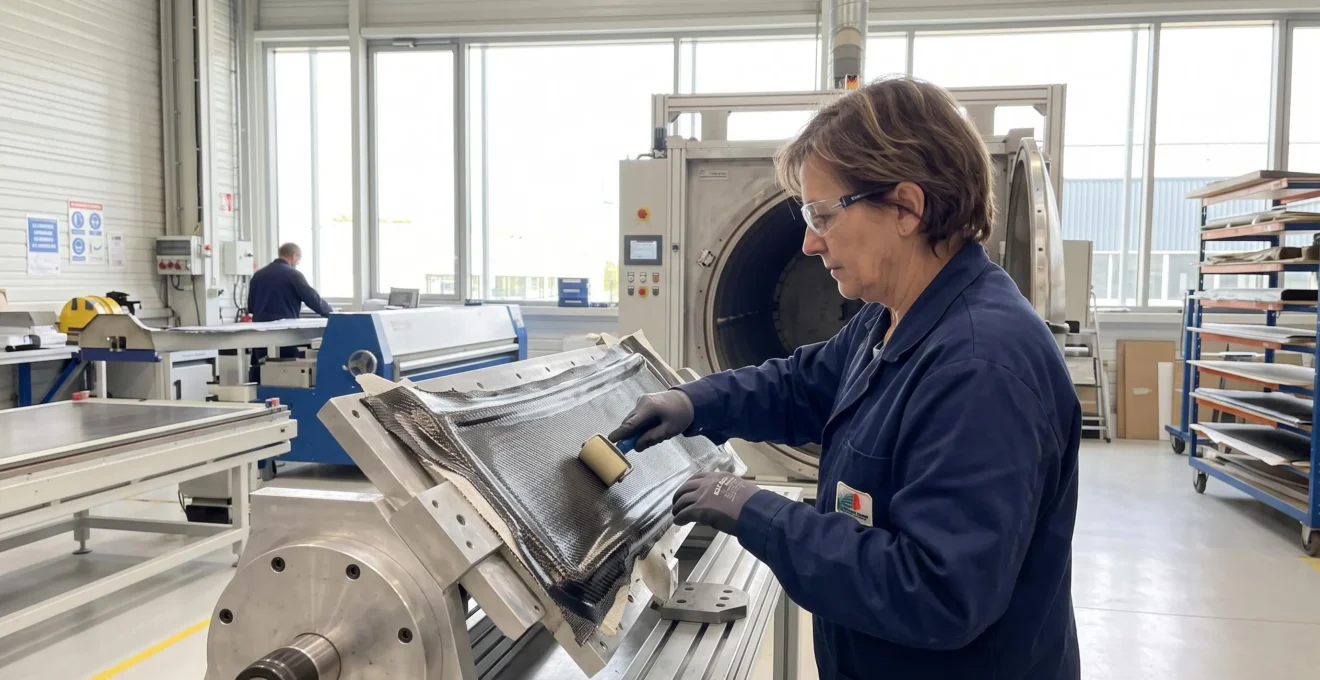
La filière aéronautique française a réalisé un chiffre d’affaires de 77,7 milliards d’euros en 2024, en progression de 10 % sur un an, selon les résultats publiés par le GIFAS. Cette dynamique de montée en cadence — portée notamment par l’A350 et les programmes de défense — impose une pression croissante sur les procédés spéciaux, au premier rang desquels le traitement thermique des composites haute performance. Les équipementiers de rang 1 doivent désormais concilier trois contraintes apparemment contradictoires : des cycles de production toujours plus courts, une qualité de pièce irréprochable face aux exigences de traçabilité EN 9100, et une maîtrise drastique des coûts énergétiques. Dans ce contexte, le choix du four industriel pour traiter les thermoplastiques carbone-PEEK devient un enjeu stratégique déterminant pour la compétitivité de toute la chaîne de valeur.
Les matériaux composites à matrice thermoplastique — dont le PEEK (polyétheréthercétone) — représentent aujourd’hui une alternative technique majeure aux thermodurcissables traditionnels pour les pièces structurelles d’aéronefs. Leur capacité de soudage, leur tenue au feu et leur recyclabilité en font des candidats privilégiés pour les nacelles moteur, les nervures de fuselage et les panneaux de revêtement. Mais ces performances ont un prix : une température de traitement qui frôle les limites physiques du polymère, des tolérances thermiques de l’ordre de quelques degrés Celsius, et une sensibilité extrême à toute hétérogénéité de chauffe qui peut générer déformations ou défauts cristallins rédhibitoires.
La question n’est plus de savoir s’il faut investir dans des équipements de traitement thermique performants, mais de comprendre quelle technologie de four correspond réellement aux contraintes de votre production.
Cet article compare trois approches technologiques — convection, infrarouge classique et infrarouge haute densité pixelisé — sur des critères mesurables (homogénéité en degrés Celsius, durée de cycle en minutes, ratio énergétique), détaille quatre applications concrètes rencontrées en production aéronautique (plaques, préformes 3D, soudure miroir, hot forming), et quantifie les gains opérationnels observés sur le terrain.
Pourquoi le traitement thermique est critique en aéronautique ?
La conformité aux standards de sécurité et de précision thermique impose une sélection rigoureuse des équipements de chauffe. Pour répondre aux exigences des cahiers des charges les plus stricts, solliciter l’expertise d’acteurs spécialisés dans les fours industriels pour l’aéronautique garantit une maîtrise parfaite des gradients de température. Cette approche assure non seulement la fiabilité des structures composites, mais sécurise également l’ensemble de la chaîne de valeur face aux audits de certification.
Le PEEK se dégrade à partir de 440°C et atteint un taux de dégradation de 1 % à 450°C, comme le précise la fiche technique de l’INRS. Cette fenêtre de température extrêmement étroite — entre la fusion optimale de la matrice polymère et le début de la dégradation moléculaire — impose un pilotage thermique d’une précision inédite dans l’industrie manufacturière. Un écart de quelques degrés Celsius vers le haut entraîne une altération irréversible des propriétés mécaniques (module de flexion, résistance à la traction), tandis qu’un déficit thermique génère une cristallisation incomplète responsable de porosités ou de zones de faiblesse structurelle.
Les composites à matrice thermoplastique ont gagné leurs lettres de noblesse dans l’aéronautique grâce à trois avantages décisifs sur les thermodurcissables époxy : la capacité de soudage entre pièces (évitant le recours aux fixations mécaniques et réduisant la masse globale), une tenue au feu supérieure répondant aux normes FAR 25, et une recyclabilité en fin de vie conforme aux ambitions RSE des donneurs d’ordres. La filière française s’est structurée autour d’un groupe de travail GIFAS réunissant près de 60 entreprises, dont 50 % de PME, selon le programme national coordonné par les Instituts de Recherche Technologique.
L’homogénéité thermique constitue le critère de sélection numéro un pour tout équipement destiné au traitement des composites haute performance. Les cahiers des charges d’Airbus ou Safran imposent généralement une tolérance maximale de ±10°C sur l’ensemble de la surface chauffée. Au-delà, les risques de gauchissement, de délaminage ou de gradient de cristallinité deviennent statistiquement significatifs et entraînent un taux de rebut incompatible avec les objectifs de coût-matière (le PEEK pré-imprégné carbone coûte plusieurs centaines d’euros le kilogramme). La traçabilité des cycles thermiques est une exigence contractuelle pour les équipementiers de rang 1 : chaque pièce livrée doit être accompagnée d’un enregistrement temps-température prouvant le respect du process validé lors de la qualification initiale EN 9100.
Les 4 paramètres qui conditionnent la qualité d’une pièce composite aéronautique :
- Une température de traitement strictement contrôlée à 450°C pour le PEEK, soit la limite de dégradation du polymère
- Une homogénéité thermique garantie à ±10°C sur toute la surface, condition sine qua non pour éviter les gradients internes
- Des cycles de chauffe réduits de 20 minutes à 5-10 minutes grâce aux technologies infrarouge haute densité
- Une consommation énergétique divisée par 4 comparée aux fours à convection traditionnels
Les technologies de fours industriels face aux composites haute température
Trois grandes familles technologiques coexistent sur le marché des équipements de traitement thermique pour composites : la convection forcée (historiquement dominante), l’infrarouge dit classique (première génération de panneaux rayonnants), et l’infrarouge haute densité pixelisé (apparu au cours des années 2010 pour répondre aux exigences aéronautiques). Chacune présente un compromis différent entre performance thermique, consommation énergétique et capacité à traiter des géométries complexes.
La convection : polyvalente mais énergivore. Les fours à convection fonctionnent par circulation d’air chaud à travers des ventilateurs et des résistances électriques. Leur principal atout réside dans leur polyvalence : ils permettent de traiter indifféremment des pièces planes, des préformes 3D ou des géométries fermées, avec une montée en température relativement homogène si le brassage d’air est correctement dimensionné. Leur limite majeure apparaît sur le PEEK : la nécessité de chauffer l’intégralité du volume d’air de l’enceinte pour atteindre 450°C entraîne des durées de cycle comprises entre 15 et 25 minutes, et une consommation énergétique proportionnelle au volume de la chambre.
L’infrarouge classique : rapidité mais hétérogénéité. L’infrarouge moyen (longueur d’onde 2-4 micromètres) présente une affinité spectrale élevée avec les polymères organiques, permettant une pénétration directe de l’énergie dans la matière sans chauffer un fluide caloporteur intermédiaire. Les premières générations de panneaux infrarouges ont réduit les cycles de chauffe d’un facteur 2 à 3 comparé à la convection, avec un gain énergétique significatif. Leur talon d’Achille réside dans l’homogénéité spatiale : des panneaux pilotés en mode tout-ou-rien génèrent inévitablement des hotspots et des gradients thermiques pouvant dépasser 20 à 30°C entre le centre et les bords d’une pièce.
L’infrarouge haute densité pixelisé : précision et performance. Les technologies de dernière génération reposent sur une pixelisation de la surface rayonnante : au lieu d’un panneau monobloc, la zone de chauffe est subdivisée en plusieurs dizaines à plus d’une centaine de zones indépendantes, chacune pilotée individuellement en puissance et en température.
Un système de caméra thermique infrarouge mesure en temps réel la température en plusieurs centaines de points de la surface de la pièce. Un algorithme ajuste instantanément la puissance de chaque zone élémentaire pour compenser les variations locales, garantissant une homogénéité effective de ±10°C sur 100 % de la surface, y compris pour des géométries à double courbure. Le gain en cycle de production est spectaculaire : là où un four à convection requiert 20 minutes pour amener une plaque carbone-PEEK à 450°C, une solution infrarouge haute densité atteint la température cible en 5 à 10 minutes, avec une division par 4 de la dépense énergétique.
Le récapitulatif ci-dessous compare les trois approches sur les critères décisifs pour une production aéronautique certifiée.
| Critère | Convection forcée | Infrarouge classique | Infrarouge pixelisé haute densité |
|---|---|---|---|
| Homogénéité thermique | ±20-25°C | ±15-30°C (hotspots fréquents) | ±10°C (pilotage 132 zones/m²) |
| Cycle de chauffe PEEK | 15-25 minutes | 8-12 minutes | 5-10 minutes |
| Consommation énergétique (ratio) | Référence (100 %) | Environ 60 % de la convection | Environ 25 % de la convection (division par 4) |
| Géométries 3D complexes | Bon (circulation air) | Moyen (zones d’ombre non compensées) | Excellent (compensation automatique par zones) |
Applications concrètes dans la production aéronautique
Les cahiers des charges aéronautiques distinguent quatre grandes familles d’opérations nécessitant un traitement thermique précis : le chauffage de plaques pré-consolidées avant emboutissage, la mise en température de préformes 3D complexes, la soudure miroir pour l’assemblage de pièces thermoplastiques, et le hot forming (thermoformage sous presse). Chacune présente des défis thermiques spécifiques que les méthodes traditionnelles peinent à résoudre sans compromis sur la qualité ou la productivité.
Chauffage de plaques thermoplastiques pré-consolidées. Une plaque carbone-PEEK de 600 × 600 mm destinée à devenir une nervure de fuselage après emboutissage doit être amenée à 450°C de manière parfaitement homogène : tout gradient supérieur à 10°C entre le centre et les bords entraîne des contraintes résiduelles détectables au contrôle dimensionnel post-formage. Les technologies permettant de garantir une température homogène sur 100 % de la surface reposent sur un pilotage spatial fin, rendu possible uniquement par les systèmes infrarouges multi-zones. Le gain de cycle (passage de 20 à 7 minutes typiquement) autorise le traitement de séries moyennes (50 à 200 pièces par jour) sans nécessiter l’ajout d’un second poste de chauffe.
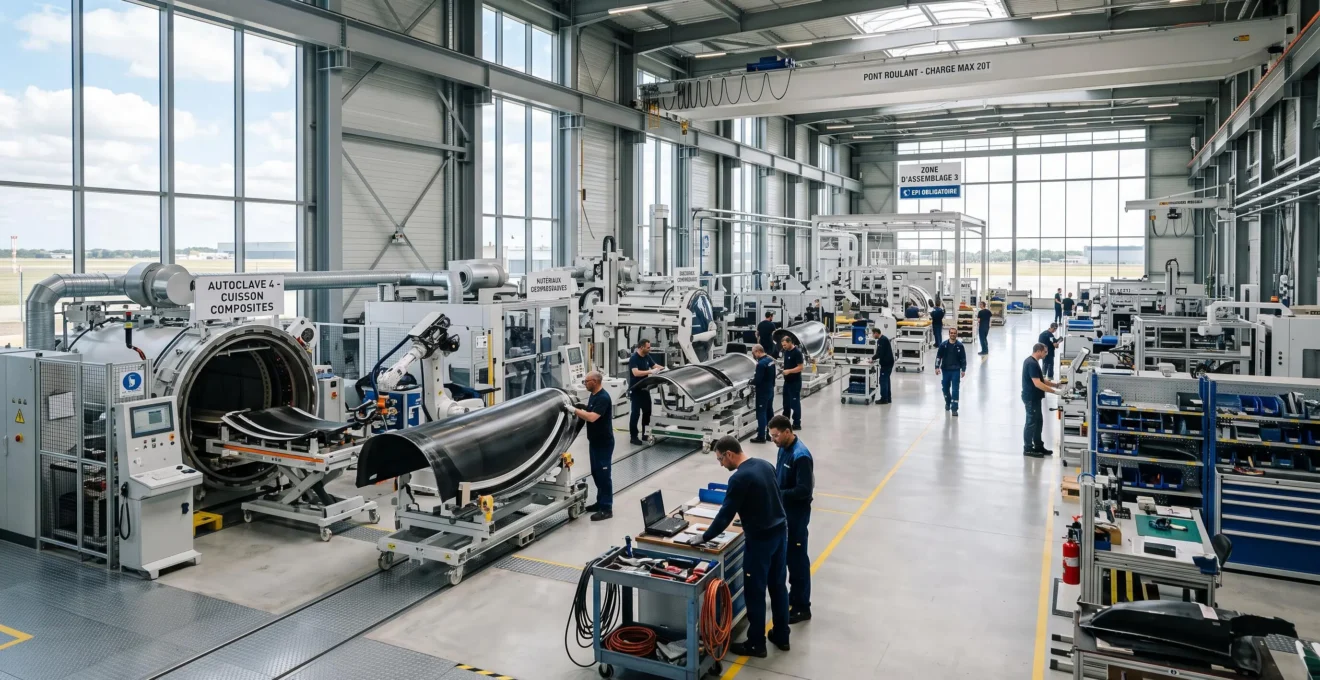
Préformes 3D pour géométries complexes. Les préformes tridimensionnelles — parois courbes de nacelle, renforts de jonction fuselage-aile — présentent des variations d’épaisseur et des zones de double courbure qui créent naturellement des hétérogénéités de chauffe par convection. La distribution spatiale de l’air chaud ne peut physiquement pas compenser les effets d’ombre thermique liés à la géométrie. Un système infrarouge pixelisé détecte ces zones froides en temps réel grâce à la cartographie thermique par caméra et augmente localement la puissance des émetteurs concernés. Cette compensation dynamique est la seule méthode connue pour atteindre une tolérance de ±10°C sur des géométries non planes.
Soudure miroir et assemblage. La soudure miroir consiste à plaquer deux pièces thermoplastiques contre une plaque chauffante (le miroir), à fondre leur surface de contact, puis à les presser l’une contre l’autre pour créer une liaison moléculaire. La qualité de la soudure dépend directement de l’uniformité thermique du miroir : un écart de 15°C entre deux zones de contact génère une épaisseur de cordon variable et donc une résistance mécanique hétérogène. Les tests de traction révèlent systématiquement une rupture préférentielle dans la zone sous-chauffée. L’infrarouge pixelisé appliqué au miroir lui-même permet d’obtenir une température de surface homogène à ±5°C, garantissant la répétabilité du joint.
Gains mesurables : cycles, énergie et qualité
75 %
Réduction du temps de cycle de chauffe avec l’infrarouge pixelisé haute densité (passage de 20 minutes à 5-10 minutes pour le traitement du PEEK à 450°C)
Les données opérationnelles recueillies auprès d’équipementiers aéronautiques français — dont Airbus, Daher et Duqueine — confirment que le passage d’un four à convection traditionnel à une solution infrarouge haute densité divise par 4 la dépense énergétique sur un cycle complet (chauffe, maintien, refroidissement piloté). Cette performance s’explique par deux facteurs : l’absence de volume d’air à conditionner (l’énergie est transmise directement à la pièce par rayonnement), et la réduction drastique du temps de chauffe qui limite les pertes thermiques par convection naturelle et rayonnement parasite vers les parois de l’enceinte.
L’homogénéité thermique de ±10°C atteinte par les systèmes à 132 zones par mètre carré se traduit par une baisse mesurable du taux de rebut. Les contrôles dimensionnels post-formage révèlent une dispersion géométrique divisée par 2 à 3 comparée aux pièces issues de fours à convection. Sur des séries de 500 pièces, cela représente le passage d’un taux de rebut de 6-8 % à moins de 2-3 %, soit une économie matière significative pour un équipementier de taille moyenne.
La capacité à traiter des géométries 3D complexes sans zones froides ouvre de nouvelles possibilités de conception. Des nervures à double courbure, des renforts organiques à épaisseur variable ou des sous-ensembles intégrant des inserts métalliques peuvent désormais être formés en un seul cycle thermique, là où les méthodes traditionnelles imposaient plusieurs étapes de chauffe localisée. Ce gain se cumule avec la réduction du cycle unitaire, permettant de doubler la capacité de production.
Pour aller plus loin sur les stratégies permettant de réduire les coûts énergétiques dans vos processus industriels au-delà du seul traitement thermique, les leviers d’optimisation incluent également la récupération de chaleur fatale, le pilotage prédictif des cycles en fonction du planning de production, et l’intégration de modules de stockage thermique tampon.
Vos questions sur les fours pour composites aéronautiques
Efficacité du rayonnement infrarouge sur le PEEK à haute température
Le pilotage précis de la puissance rayonnée et de la température de surface sécurise le traitement thermique du PEEK. L’infrarouge moyen offre une affinité spectrale optimale avec les polymères organiques, évitant les surchauffes localisées. Les systèmes pixelisés en boucle fermée maintiennent la stabilité thermique dans la fenêtre de process critique, prévenant toute dégradation moléculaire.
Quel retour sur investissement attendre d’un passage à l’infrarouge pixelisé ?
Le ROI dépend évidemment du volume de production et du coût local de l’électricité, mais les observations terrain montrent généralement un amortissement entre 18 et 30 mois pour une ligne traitant 20 pièces par jour ou plus. Les trois postes de gain se cumulent : économie énergétique directe (division par 4 de la facture électrique du poste de chauffe), augmentation de cadence (capacité horaire multipliée par 1,5 à 2), et réduction du taux de rebut (baisse des pertes matière de 4 à 6 points de pourcentage). Sur des matériaux à forte valeur ajoutée comme le carbone-PEEK, c’est souvent la réduction du rebut qui constitue le levier financier dominant.
Les solutions infrarouge sont-elles certifiables EN 9100 et Nadcap ?
Absolument. La certification EN 9100 porte sur le système de management qualité de l’entreprise, pas sur la technologie de chauffage elle-même. Un four infrarouge pixelisé équipé d’un système de traçabilité des cycles (enregistrement temps-température, archivage des courbes, identification de lot) répond parfaitement aux exigences de traçabilité des procédés spéciaux. Pour le Nadcap (traitement thermique), l’audit se concentre sur la validation du process (essais de qualification, études de capabilité thermique) et la maîtrise documentaire : les données d’homogénéité thermique ±10°C et la répétabilité cycle à cycle constituent même un atout lors de l’évaluation.
- Mesurez vos cycles actuels (du chargement pièce froide à la sortie pièce refroidie) pour établir votre référence de productivité
- Demandez une étude de capabilité thermique sur une pièce représentative (cartographie ±X°C sur toute la surface)
- Planifiez un essai industriel sur 50 à 100 pièces pour valider le taux de rebut réel avant d’engager l’investissement
La montée en cadence de la filière aéronautique française — portée par une croissance à deux chiffres et 222 000 emplois directs en 2024 — ne laisse aucune marge d’erreur sur les choix technologiques structurants. Le traitement thermique des composites haute performance constitue l’un de ces choix : il conditionne à la fois votre capacité à tenir les délais, votre compétitivité énergétique face à la concurrence low-cost, et votre crédibilité qualité auprès des grands donneurs d’ordres. Les technologies infrarouge pixelisées ont franchi le cap de la maturité industrielle ; leur adoption ne relève plus de l’innovation risquée, mais de la mise à niveau nécessaire pour rester dans la course.